neuer Blog
Langfaserverstärkte Thermoplaste (LFRT) werden zunehmend in Spritzgussanwendungen eingesetzt, bei denen eine hohe mechanische Leistung erforderlich ist. Während die LFRT-Technologie eine hervorragende Festigkeit, Steifigkeit und Schlagzähigkeit bieten kann, spielt das Verarbeitungsverfahren eine entscheidende Rolle bei der Bestimmung der endgültigen Leistung, die ein Formteil erreichen kann.
Um LFRT erfolgreich zu verarbeiten, ist es wichtig, einige der einzigartigen Eigenschaften dieser Materialien zu verstehen. Die Erkenntnis der Unterschiede zwischen LFRT und herkömmlichen verstärkten Thermoplasten hat zur Entwicklung spezieller Ausrüstungen, Teil- und Werkzeugdesigns sowie Verarbeitungsverfahren geführt, um den Wert und das Leistungspotenzial von LFRT zu maximieren.
Um die Faserlänge während des LFRT-Spritzgießens zu erhalten, müssen drei Schlüsselbereiche berücksichtigt werden:die Spritzgießmaschine, das Teil- und Werkzeugdesign sowie die Verarbeitungsbedingungen.
Der Hauptunterschied zwischen LFRT und herkömmlichen Compounds mit kurzgeschnittenen oder kurzen Glasfasern ist die Faserlänge. Bei LFRT haben die Fasern typischerweise die gleiche Länge wie die Pellets. Dies liegt daran, dass die meisten LFRT-Materialien eher durch ein Pultrusionsverfahren als durch scherbasierte Compoundierung hergestellt werden.
Bei der LFRT-Herstellung werden kontinuierliche Bündel aus unverdrehten Glasfaser-Rovings zunächst durch eine Düse gezogen, wo sie beschichtet und mit Harz imprägniert werden. Nach dem Verlassen der Düse wird der kontinuierliche verstärkte Kunststoffstrang geschnitten oder pelletiert, typischerweise auf Längen von 10–12 mm. Im Gegensatz dazu enthalten herkömmliche Kurzglasfaser-Compounds gehackte Fasern, die typischerweise 3–4 mm lang sind, und deren Länge während der Verarbeitung in einem scherbasierten Extruder weiter auf weniger als 2 mm reduziert werden kann.
Die längere Faserlänge in LFRT-Pellets trägt zur Verbesserung der mechanischen Leistung bei, insbesondere der Schlagzähigkeit und Zähigkeit, während die Steifigkeit erhalten bleibt. Solange die Fasern ihre Länge während des Formens beibehalten, bilden sie ein „inneres Skelett“ innerhalb des Materials, das eine außergewöhnlich hohe mechanische Leistung bietet.
Schlechte Formgebungspraktiken können jedoch ein Langfasermaterial effektiv in ein Kurzfasermaterial verwandeln. Wenn die Faserlänge während der Verarbeitung erheblich reduziert wird, kann das gewünschte Leistungsniveau nicht erreicht werden.
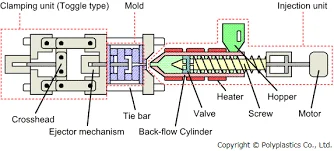
Eine der am häufigsten gestellten Fragen zur LFRT-Verarbeitung ist, ob vorhandene Spritzgießanlagen zur Verarbeitung dieser Materialien verwendet werden können. In den meisten Fällen können Anlagen, die für die Verarbeitung von kurzfaserverstärkten Compounds ausgelegt sind, auch für LFRT verwendet werden. Während Standard-Spritzgießanlagen für Kurzfasern für die meisten LFRT-Teile und -Produkte ausreichen, können bestimmte Modifikationen an der Ausrüstung dazu beitragen, die Faserlänge während der Verarbeitung besser zu erhalten.
Eine Mehrzweckschnecke mit der typischen Einzugs-, Kompressions- und Dosierkonfiguration ist für diesen Prozess gut geeignet. Eine Verringerung des Kompressionsverhältnisses im Dosierbereich kann dazu beitragen, die Scherung zu minimieren, die die Fasern beschädigen könnte.
Ein Kompressionsverhältnis im Dosierbereich von etwa 2:1 gilt als optimal für LFRT-Produkte. Es besteht im Allgemeinen keine Notwendigkeit, spezielle Metalllegierungen für die Schnecke, den Zylinder oder andere Komponenten zu verwenden, da LFRT weniger Verschleiß verursacht als herkömmliche kurzfaserverstärkte Thermoplaste.
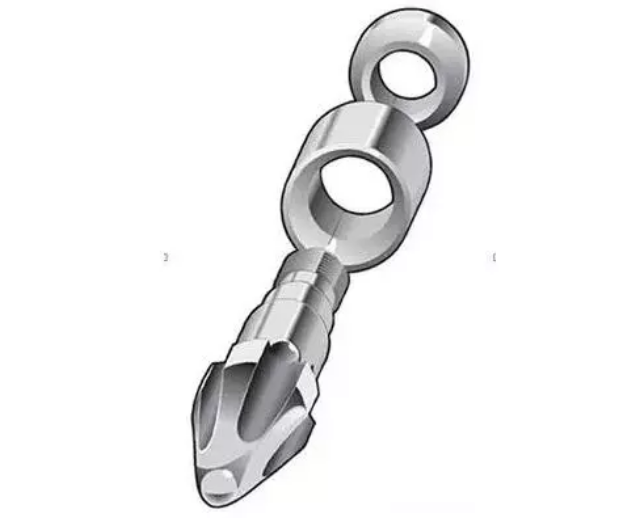
Eine weitere Komponente, die von einer Designüberprüfung profitieren könnte, ist die Düsenspitze. Einige thermoplastische Materialien lassen sich leichter mit einer Düsenspitze mit umgekehrtem Konus verarbeiten, die ein hohes Maß an Scherung erzeugt, wenn das Material in den Formhohlraum eingespritzt wird. Diese Art von Düsenspitze kann jedoch die Faserlänge von langfaserverstärkten Verbundwerkstoffen erheblich reduzieren.
Darüber hinaus sollten die Düsen- und Angussöffnungen großzügig bemessen sein, mit einem Durchmesser von mindestens 5.5 mm (0.250 in.), und keine scharfen Kanten aufweisen. Es ist wichtig zu verstehen, wie das Material durch die Spritzgießanlage fließt, und Bereiche zu identifizieren, in denen übermäßige Scherung zu Faserbruch führen kann.
Ein korrektes Teil- und Werkzeugdesign kann ebenfalls eine wichtige Rolle bei der Erhaltung der Faserlänge bei LFRT spielen. Das Eliminieren scharfer Ecken um Teilmerkmale, einschließlich Rippen, Domen und anderen Details, kann dazu beitragen, unnötige Spannungen im Formteil zu vermeiden und Faserschäden zu reduzieren.
Bauteile sollten ein nominales Wandstärken-Design mit relativ gleichmäßiger Wandstärke aufweisen. Große Schwankungen der Wandstärke können zu ungleichmäßiger Füllung und unerwünschter Faserausrichtung innerhalb des Bauteils führen.
Wo dickere oder dünnere Abschnitte erforderlich sind, sollten plötzliche Änderungen der Wandstärke vermieden werden. Solche Übergänge können Bereiche mit hoher Scherung erzeugen, die die Fasern beschädigen und zu Quellen von Spannungskonzentrationen werden können. Als allgemeine Regel gilt: Versuchen Sie, den Anschnitt im dickeren Bereich zu positionieren und das Material in Richtung des dünneren Bereichs fließen zu lassen, sodass sich das Ende der Füllung im dünneren Bereich befindet.
Allgemeine Richtlinien für das Kunststoffdesign empfehlen, die Wandstärke unter 4 mm (0.160 in.) zu halten, um einen gleichmäßigen, stetigen Fluss zu fördern und die Wahrscheinlichkeit von Einfallstellen und Hohlräumen zu verringern. Für LFRT-Compounds liegt die optimale Wandstärke typischerweise bei etwa 3 mm (0.120 in.), mit einer Mindeststärke von etwa 2 mm (0.080 in.).
Das Bauteil selbst ist nur ein Aspekt des Designs. Es ist ebenso wichtig zu berücksichtigen, wie das Material in die Form gelangt. Erhebliche Faserschäden können in den Anguss- und Anschnittbereichen auftreten, wenn diese Merkmale nicht ordnungsgemäß ausgelegt sind, um das Material in die Kavität zu leiten.
Bei der Konstruktion einer Form für LFRT-Compounds werden vollrunde Angusskanäle bevorzugt, mit einem Mindestdurchmesser von 5.5 mm (0.250 in.). Jedes Angussdesign, das keine vollrunde Konfiguration aufweist, hat Ecken, die die Spannung während des Formprozesses erhöhen und die Glasfaserverstärkung beschädigen können. Heißkanalsysteme mit offenen Anschnitten sind akzeptabel.
Die minimale Anschnittstärke sollte 2 mm (0.080 in.) betragen. Positionieren Sie den Anschnitt nach Möglichkeit entlang einer Kante, die den Materialfluss in die Kavität nicht behindert. Bei Anschnitten, die sich auf der Oberfläche des Bauteils befinden, kann eine 90°-Umlenkung erforderlich sein, um Faserbruch und die daraus resultierende Verringerung der mechanischen Leistung zu verhindern.
Schließlich sollte auf die Lage von Bindenähten geachtet werden und darauf, wie diese Bereiche des Bauteils beeinflussen könnten, die während des Betriebs Lasten oder Spannungen ausgesetzt sind. Eine korrekte Anschnittplatzierung sollte verwendet werden, um Bindenähte in Bereiche zu verschieben, in denen geringere Spannungsniveaus erwartet werden.
Computergestützte Formfüllanalysen können helfen zu bestimmen, wo sich diese Bindenähte befinden werden. Eine strukturelle Finite-Elemente-Analyse (FEA) kann dann verwendet werden, um Bereiche mit hoher Spannung mit den durch die Formfüllanalyse identifizierten Bindenähten zu vergleichen.
Es ist zu beachten, dass diese Richtlinien für das Bauteil- und Formdesign Empfehlungen und keine absoluten Anforderungen sind. Es gibt viele Beispiele für Bauteile mit dünnen Wänden, Schwankungen in der Wandstärke und komplizierten oder feinen Merkmalen, die mit LFRT-Compounds eine gute Leistung erzielt haben.
Je weiter ein Design jedoch von diesen Empfehlungen abweicht, desto mehr Zeit und Aufwand kann erforderlich sein, um sicherzustellen, dass die vollen Vorteile der Langfasertechnologie erreicht werden.
Ordnungsgemäße Verarbeitungsbedingungen sind entscheidend für das erfolgreiche Formen von LFRT. Mit den richtigen Verarbeitungsparametern können hochwertige LFRT-Bauteile unter Verwendung einer universellen Spritzgießmaschine und einer ordnungsgemäß konstruierten Form hergestellt werden.
Mit anderen Worten: Selbst bei geeigneter Ausrüstung und Formkonstruktion können schlechte Verarbeitungsbedingungen dennoch zu Faserschäden und einem Verlust der Faserlänge führen. Dies macht es unerlässlich zu verstehen, was die Fasern während des Formprozesses erfahren, und Bereiche zu identifizieren, in denen übermäßige Scherung auftreten kann.
Zunächst Staudruck sollte sorgfältig überwacht werden. Ein zu hoher Staudruck führt zu hohen Scherkräften im Material, was die Faserlänge verringern kann. Erwägen Sie, mit einem Staudruck von null zu beginnen und diesen nur so weit wie nötig zu erhöhen, um sicherzustellen, dass die Schnecke während des Plastifizierens gleichmäßig zurückfährt.
Ein Staudruck von etwa 1,5–2,5 bar (20–50 psi) ist im Allgemeinen ausreichend, um eine gleichmäßige Einzugsförderung zu erreichen.
Hohe Schneckendrehzahlen können sich ebenfalls negativ auswirken. Je schneller sich die Schnecke dreht, desto größer ist die Wahrscheinlichkeit, dass festes oder unzureichend geschmolzenes Material in die Kompressionszone der Schnecke gelangt, was möglicherweise zu Faserschäden führt.
Ähnlich wie bei der Empfehlung für den Staudruck sollte die Schneckendrehzahl so niedrig wie möglich gehalten werden, während gleichzeitig eine stabile und gleichmäßige Schneckenrückstellung gewährleistet bleibt. Eine Schneckendrehzahl von 30–70 U/min wird beim Spritzgießen von LFRT-Compounds häufig verwendet.
Beim Spritzgießen erfolgt das Schmelzen durch die kombinierten Effekte von Scherung und Wärme. Da das Ziel bei der Verarbeitung von LFRT darin besteht, die Faserlänge durch Minimierung der Scherung zu schützen, ist im Allgemeinen mehr Wärme erforderlich. Abhängig vom Harzsystem liegt die Verarbeitungstemperatur für LFRT-Compounds typischerweise 10–30 °C höher als bei herkömmlichen verstärkten Compounds.
Bevor die Zylindertemperaturen in der gesamten Maschine einfach erhöht werden, sollte auf das umgekehrte Zylindertemperaturprofil geachtet werden. Unter normalen Bedingungen steigen die Zylindertemperaturen an, während sich das Material vom Trichter in Richtung Düse bewegt. Für LFRT wird jedoch eine höhere Temperatur am Trichter empfohlen.
Dieses umgekehrte Temperaturprofil hilft dabei, die LFRT-Pellets aufzuweichen und zu schmelzen, bevor sie in die Kompressionszone der Schnecke mit hoher Scherung gelangen, was dazu beiträgt, die Faserlänge zu erhalten.
Der letzte zu berücksichtigende Verarbeitungspunkt ist die Verwendung von Mahlgut. Das Mahlen von Formteilen oder Angüssen führt typischerweise zu kürzeren Faserlängen, daher kann die Zugabe von Mahlgut die Gesamtfaserlänge des Materials beeinflussen.
Teilen Sie uns Ihre Anwendung, die erforderliche mechanische Leistung, das Harzsystem, den Fasergehalt und das Verarbeitungsverfahren mit. Unser Team kann Sie bei der Bewertung geeigneter Lösungen aus langfaserverstärkten Thermoplasten unterstützen.
Folge uns :


-- Updates mit den neuesten Themen erhalten
 Email
 Deutsch
 English
 français
 русский
 italiano
 español
 português
 العربية
 日本語
 한국의
 中文