neuer Blog
Nach der Arbeit an vielen Projekten zur Auswahl von Nylon-Materialien haben wir festgestellt, dass die meisten Fehler auf dasselbe Problem zurückzuführen sind: das Versäumnis, die grundlegenden molekularen Unterschiede zwischen PA6 und PA66 zu verstehen und die Entscheidung lediglich auf Basis von Preis oder Erfahrung zu treffen.
Ein typisches Beispiel:PA6 wurde anstelle von PA66 für eine Automobilkomponente im Motorraum verwendet, was bei hohen Temperaturen zu Erweichung und Verformung führte – und dazu, dass eine ganze Charge abgelehnt wurde. Andererseits wurde PA66 dort ausgewählt, wo PA6 für eine schlagfeste Anwendung besser geeignet gewesen wäre, was dazu führte, dass Teile bei Kälte unter Stoßeinwirkung rissen und den Kunden letztlich dazu veranlasste, den Lieferanten zu wechseln.
Der Preisunterschied mag nur ein paar tausend RMB pro Tonne betragen, aber die Wahl des falschen Materials kann weit mehr kosten als das Material selbst.
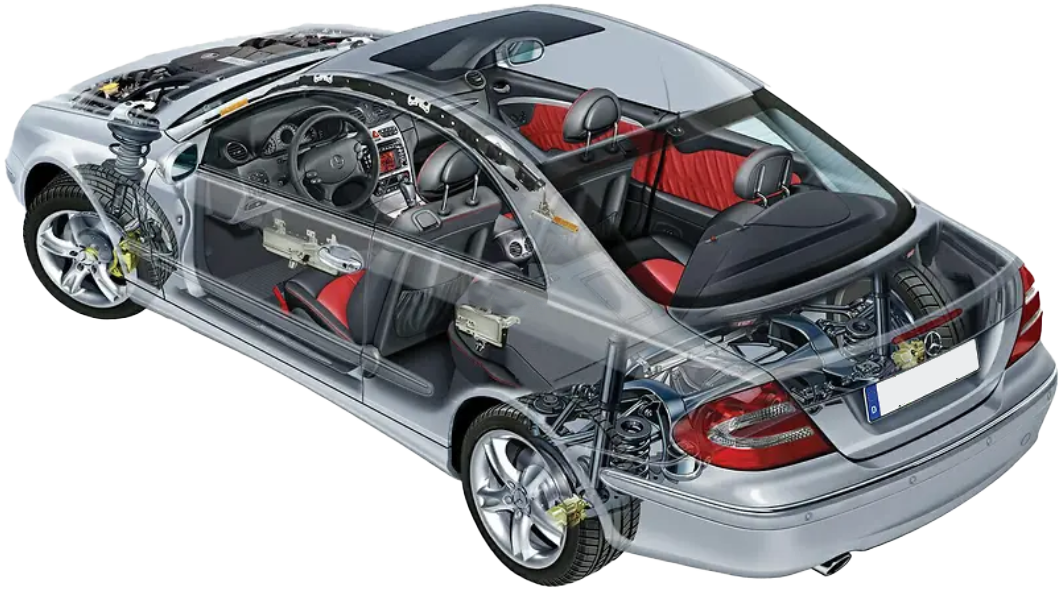
PA6 und PA66 unterscheiden sich nur durch eine „6“ in ihrem Namen, und ihre Pellets sehen fast identisch aus. Aber ihre molekulare Kettenstruktur, Kristallinität und Schmelzpunkte sind grundlegend verschieden – und diese Unterschiede bestimmen letztlich ihre Festigkeit, Zähigkeit, Hitzebeständigkeit, Feuchtigkeitsaufnahme und Kosten.
Lesen Sie weiter, und lassen Sie uns die Unterschiede in nur drei Minuten aufschlüsseln.
PA6 wird durch die Ringöffnungspolymerisation eines einzelnen Monomers, Caprolactam, hergestellt, was bedeutet, dass seine Molekülkette aus sich wiederholenden Einheiten desselben Typs besteht. PA66 hingegen wird durch die Kondensationspolymerisation zweier Monomere, Adipinsäure und Hexamethylendiamin, hergestellt, wobei zwei verschiedene Einheiten abwechselnd entlang der Kette angeordnet sind.
Obwohl beide als „PA6“ bezeichnet werden, sind ihre molekularen Grundgerüste unterschiedlich. PA66 weist eine höhere Dichte an Amidgruppen, stärkere intermolekulare Wasserstoffbrückenbindungen und eine inhärent höhere Kristallinität auf.
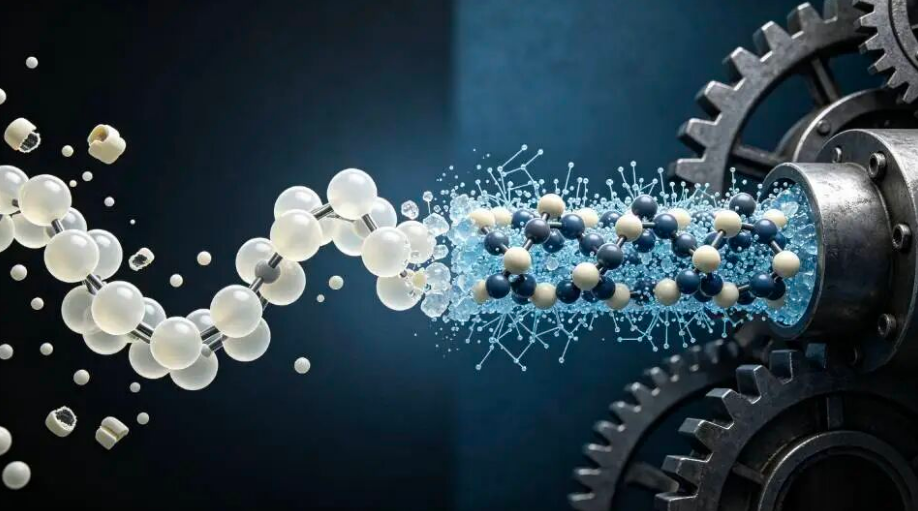
Dieser Unterschied ist die Grundursache für fast alles, was folgt. Eine höhere Dichte an Amidgruppen und eine höhere Kristallinität führen direkt zu einem höheren Schmelzpunkt, größerer Festigkeit und Steifigkeit sowie einem höheren Biegemodul. Der Kompromiss ist eine geringere Zähigkeit, eine geringere Schlagzähigkeit und größere Leistungsschwankungen nach der Feuchtigkeitsaufnahme.
PA6 schlägt einen anderen Weg ein: Seine etwas geringere Kristallinität opfert etwas Festigkeit zugunsten einer besseren Zähigkeit und Ermüdungsbeständigkeit.
Der Schmelzpunkt von PA66 erreicht etwa 260 °C, während PA6 bei etwa 220 °C schmilzt – ein Unterschied von etwa 40 °C.
In technischen Anwendungen sind 40 °C alles andere als unbedeutend. In Heißwasserumgebungen, in der Nähe von Motorräumen und bei elektrischen Steckverbindern können Materialien, die kontinuierlich hohen Temperaturen ausgesetzt sind, allmählich erweichen und ihre mechanische Stützwirkung verlieren. Bei PA6 beginnen Steifigkeit und Festigkeit oberhalb von 100 °C spürbar abzunehmen. PA66 bietet dank seiner höheren Kristallinität und seines höheren Schmelzpunkts eine deutlich bessere Beibehaltung der mechanischen Eigenschaften bei erhöhten Temperaturen.
Dies ist grundlegend durch die Molekülstruktur bestimmt – etwas, das nicht einfach durch die Formulierung ausgeglichen werden kann.
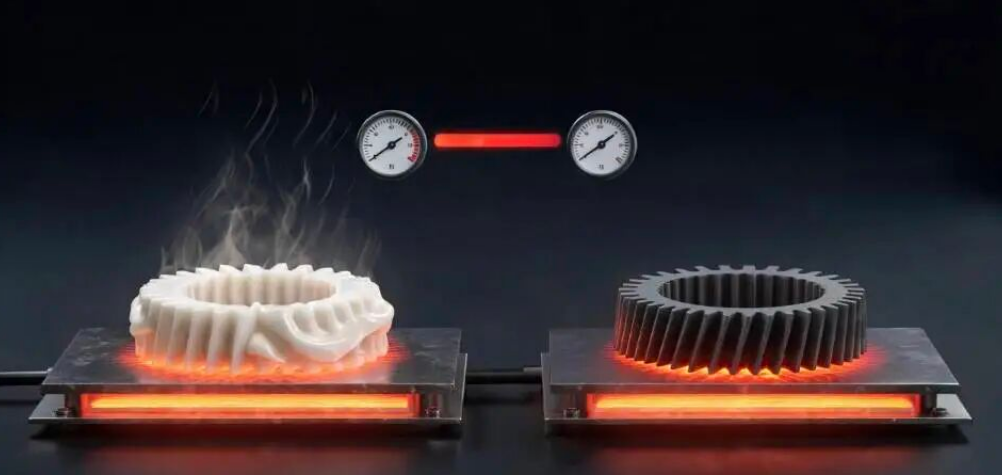
Deshalb gilt für Anwendungen wie Automobilkomponenten im Motorraum, Hochtemperatur-Steckverbinder und industrielle verschleißfeste Teile:PA66 ist die klare Wahl – das ist nicht einfach nur eine Frage der Vorliebe.
Im trockenen Zustand übertrifft PA66 im Allgemeinen PA6 in Bezug auf Zugfestigkeit, Biegemodul und Verschleißfestigkeit. Für hochbelastete Zahnräder, Lagerkäfige und verschleißfeste Gleitkomponenten – Anwendungen, die Steifigkeit, Tragfähigkeit und Verschleißfestigkeit erfordern – ist PA66 das Arbeitstier.
Aber PA6 hat auf der anderen Seite den Vorteil: Zähigkeit und Schlagfestigkeit. Für stoßbelastete Komponenten, wiederholt gebogene Teile und Bereiche, die zu Rissen an scharfen Ecken oder dünnen Wänden neigen, kann PA6 die zuverlässigere Wahl sein.
Der Grund liegt wieder in der Kristallinität: Bei geringerer Kristallinität haben die Polymerketten mehr Bewegungsfreiheit, wodurch das Material mehr Aufprallenergie absorbieren und der Rissausbreitung besser widerstehen kann.
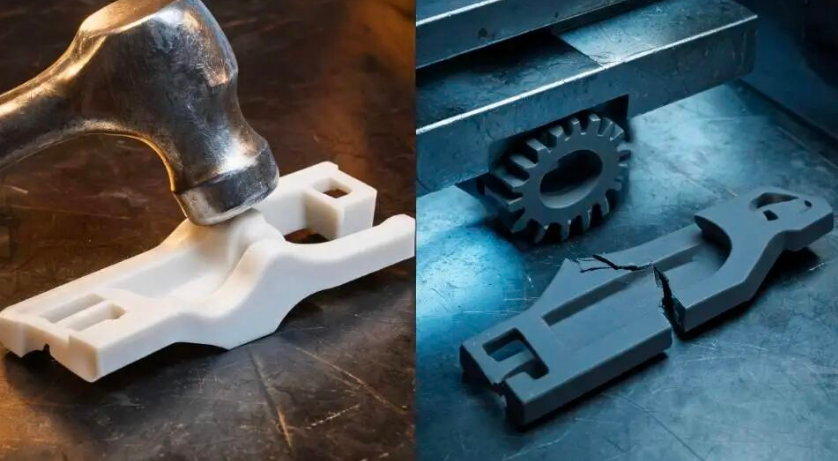
Das eine hält hohen Belastungen stand, das andere Stößen. Es geht nicht darum, welches das andere ersetzt – ihre Versagensmechanismen sind unterschiedlich, daher sind auch die Auswahlkriterien unterschiedlich.
Beide Nylonarten nehmen Feuchtigkeit auf. PA6 kann eine gesättigte Wasseraufnahme von etwa 9,5 % erreichen, während PA66 etwa 8,5 % erreichen kann. Egal wie beeindruckend die Festigkeit im trockenen Zustand ist, die Feuchtigkeitsaufnahme kann die mechanische Leistung verringern – und auch die Dimensionsstabilität wird beeinträchtigt.
Der Schweregrad hängt stark von der Anwendung ab. Präzisionskomponenten sind besonders anfällig. Wenn das Material ohne ordnungsgemäße Trocknung verarbeitet wird, kann die Formfestigkeit erheblich sinken. Wenn fertige Teile nicht ausreichend vor Feuchtigkeit geschützt sind, können sich ihre Abmessungen im Laufe der Zeit verändern, was möglicherweise zu einer Ablehnung durch den Kunden führt.
Tragende Komponenten stehen vor dem gleichen Problem: Die Feuchtigkeitsaufnahme verringert sowohl die Steifigkeit als auch die Festigkeit und zehrt den Sicherheitsspielraum auf, der ursprünglich in das Design eingerechnet wurde.
Dies ist eine Herausforderung, die sowohl für PA6 als auch für PA66 gilt, und jeder, der mit Nylon arbeitet, muss sie ernst nehmen. PA6 nimmt jedoch etwas mehr Feuchtigkeit auf, was den Feuchtigkeitsschutz bei Anwendungen, die eine hohe Maßhaltigkeit erfordern, noch wichtiger macht.
PA6 hat einen niedrigeren Schmelzpunkt und ein relativ breites Verarbeitungsfenster. Verarbeitungstemperaturen von etwa 230–270 °C sind im Allgemeinen ausreichend. Es ist einfacher zu verarbeiten und zu formen, während seine geringeren Materialkosten es für kleine und mittlere Hersteller zugänglich machen.
PA66 ist anspruchsvoller. Die Verarbeitungstemperaturen müssen typischerweise über 280 °C liegen, wobei sowohl die Schmelz- als auch die Formtemperatur sorgfältig kontrolliert werden müssen. Sein engeres Verarbeitungsfenster stellt höhere Anforderungen an die Ausrüstung und Prozesskontrolle. Der Rohstoff ist zudem teurer – und wenn das Angebot an Adiponitril (ADN) knapp wird, können die Preise für PA66 schnell steigen.
Der Kostenunterschied ist auch auf die Lieferkette zurückzuführen: PA6 profitiert von einer ausgereiften Monomerproduktion und reichlich Kapazitäten, was zu relativ stabilen Preisen führt. PA66 hat eine komplexere Rohstoffkette und größere Angebotsschwankungen, daher wird sein Aufschlag nicht nur durch das Branding, sondern durch die Struktur der vorgelagerten Industrie bestimmt.
Mit Glasfaserverstärkung behält PA6 seine Zähigkeit und Kosteneffizienz bei. Es folgt einem „gut genug für die Aufgabe“-Ansatz – ideal für leicht belastete Strukturkomponenten, allgemeine Halterungen und Gehäuse von Elektrowerkzeugen. Die Leistung wird deutlich verbessert, während die Kosten unter Kontrolle bleiben.
Glasfaserverstärktes PA66 hingegen hebt Festigkeit und Hitzebeständigkeit auf eine neue Stufe. Seine Wärmeformbeständigkeit kann etwa 250 °C erreichen, was es zu einem starken Kandidaten für den Ersatz von Metallkomponenten macht. Motorhalterungen, Hochtemperatur-Zahnräder und tragende Strukturteile sind typische Anwendungen, bei denen eine Leistung in Ingenieursqualität erforderlich ist.
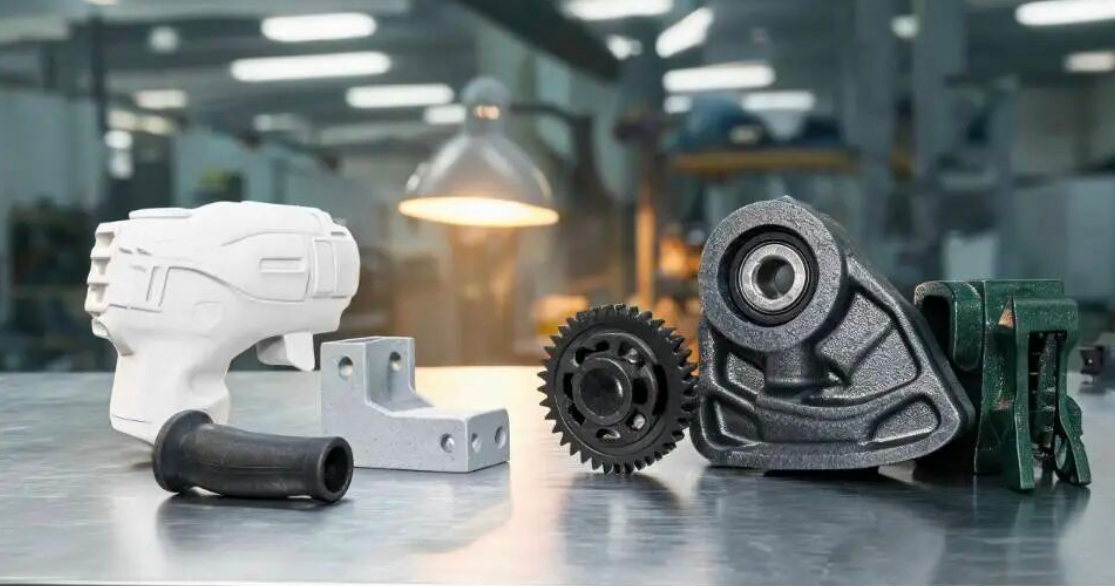
Es gibt ein Sprichwort in der Ingenieurwelt: „Verwenden Sie PA6 für eine 60-Punkte-Aufgabe und PA66 für eine 90-Punkte-Aufgabe.“ Es mag etwas stumpf klingen, aber die Logik hinter der Materialauswahl ist unkompliziert:PA6 ist nicht minderwertig – PA66 hat aufgrund seiner Molekülstruktur einfach inhärente strukturelle Vorteile bei Anwendungen, die eine hohe Steifigkeit und hohe Hitzebeständigkeit erfordern.
Reines Harz ist nur der Ausgangspunkt. Bei der realen Materialauswahl ist die modifizierte Sorte das, was die Leistung wirklich auszeichnet.
Für elektrische Steckverbinder, die Flammwidrigkeit erfordern, ist V-0-zertifiziertes PA66 eine Standardwahl. Für Automobil-Clips, die eine hohe Schlagzähigkeit benötigen, kann gehärtetes PA6 eine überraschend hohe Zähigkeit bieten. Wenn der Kostendruck hoch ist, sind inländische PA6-Typen, die importierte Materialien ersetzen, ebenfalls eine gängige Lösung.
Selbst innerhalb von PA66 können flammhemmende, glasfaserverstärkte und hochfließfähige Typen eine drastisch unterschiedliche Leistung aufweisen. Konzentrieren Sie sich also nicht nur auf PA6 vs. PA66 – das Typen-Suffix ist entscheidend.
Das Basisharz gibt die Richtung vor; die Modifikation bestimmt die Leistung.
Zurück zur ursprünglichen Frage: Was ist der Unterschied zwischen PA6 und PA66?
Der Unterschied liegt in der Molekülkettenstruktur, der Kristallinität, dem Schmelzpunktunterschied von etwa 40 °C und dem unterschiedlichen Gleichgewicht zwischen Festigkeit und Zähigkeit.
Letztendlich läuft die Materialauswahl auf drei Fragen hinaus:
Für kontinuierliche Hochtemperaturanwendungen bietet der höhere Schmelzpunkt und die Kristallinität von PA66 einen klaren Vorteil, den PA6 nicht einfach ersetzen kann.
Bei hohen Lasten und hoher Steifigkeit hat PA66 die Nase vorn. Für Schlagzähigkeit und Zähigkeit ist PA6 oft die bessere Wahl. Die erwartete Versagensart bestimmt die Richtung.
Für Anwendungen bei Raumtemperatur und geringer Belastung, bei denen Kosteneffizienz wichtig ist, ist PA6 oft mehr als ausreichend. Für Hochtemperaturanwendungen mit hoher Belastung, die eine hohe Steifigkeit erfordern, kann PA66 eine strukturelle Notwendigkeit sein – kein Luxus.
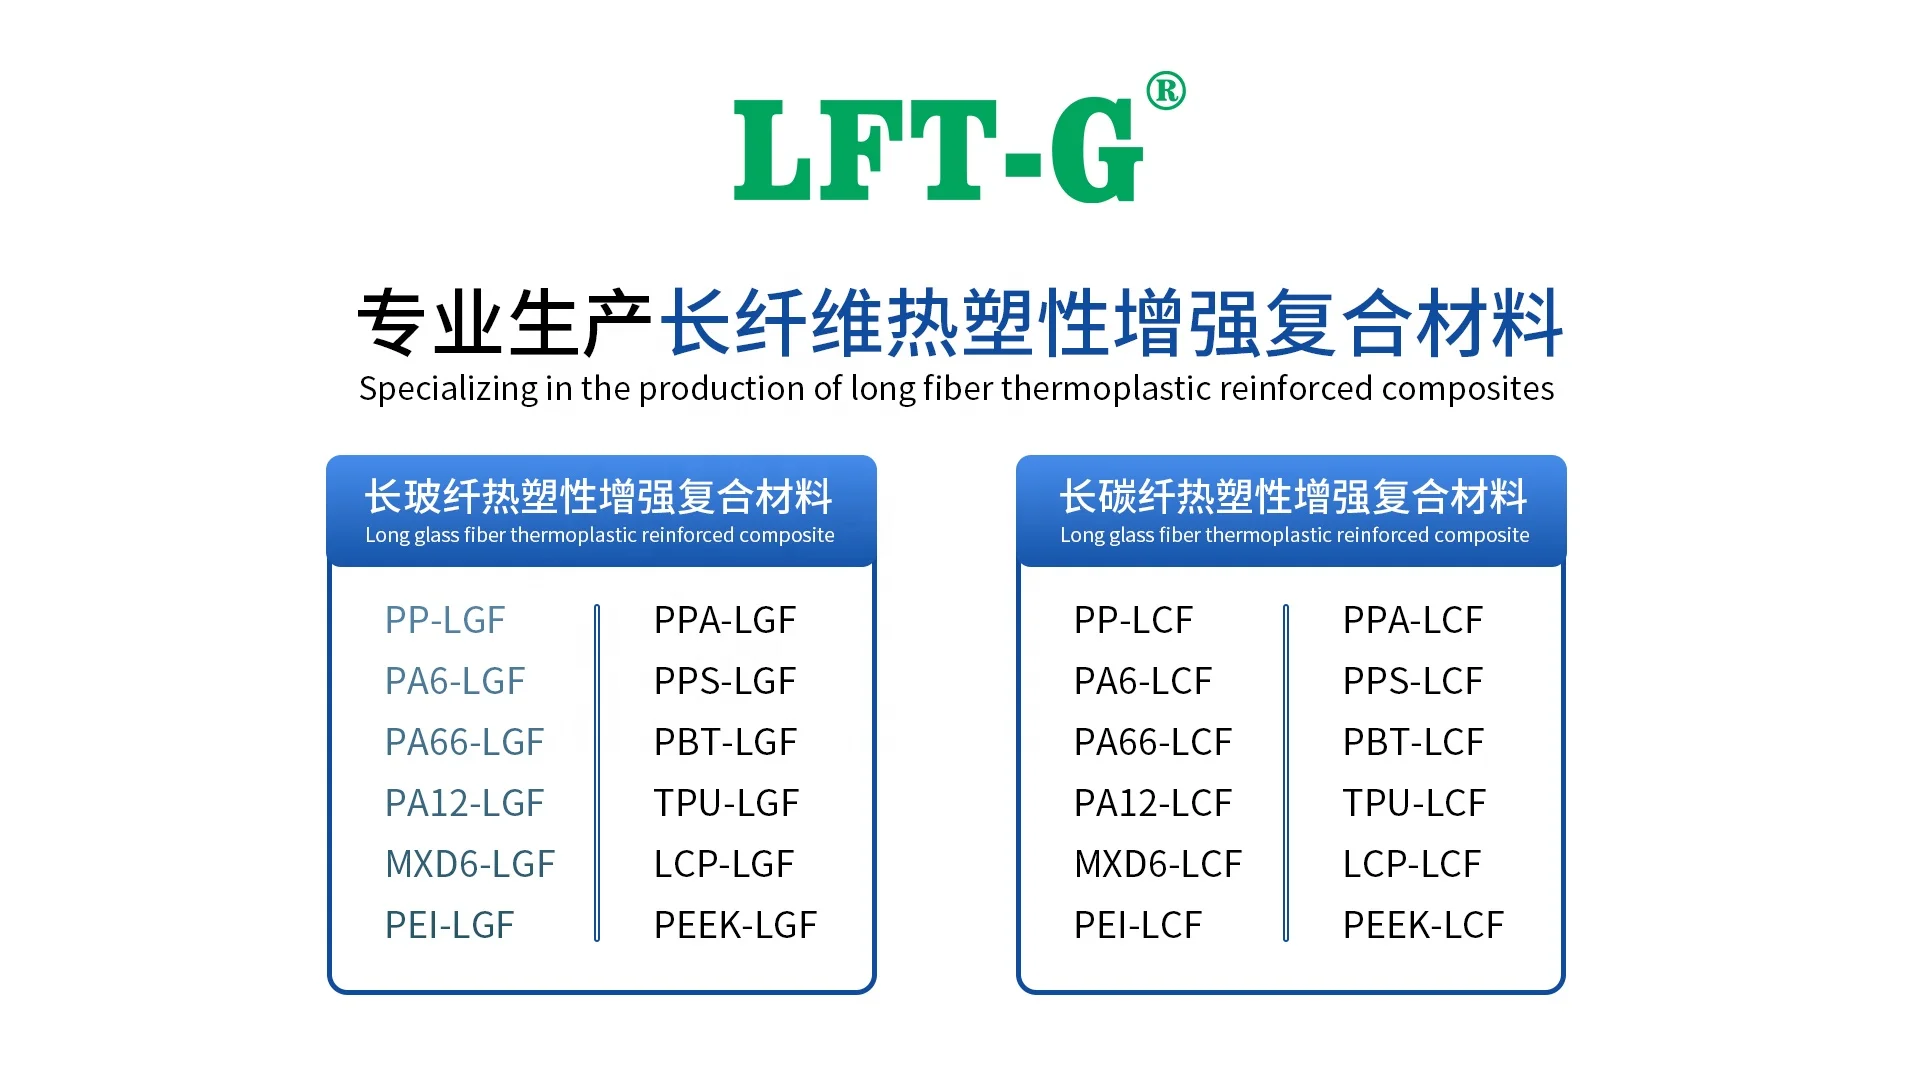
LFT-G ist auf langfaserverstärkte thermoplastische Materialien spezialisiert, und bietet ein komplettes Sortiment an PA6- und PA66-Typen mit Glasfaser- oder Kohlefaserverstärkung sowie flammhemmende und gehärtete Optionen. Unsere Materialien decken Anwendungen von Allzweckkomponenten bis hin zu Hochtemperatur- und Schwerlastteilen ab.
Sie sind sich nicht sicher, welches Material für Ihre Anwendung das richtige ist? Senden Sie uns Ihre Betriebsbedingungen, Leistungsanforderungen und Verarbeitungsparameter. Unser technisches Team kann die beste Materiallösung basierend auf Faktoren wie Kristallinität, Feuchtigkeitsaufnahme und Modifikationsmöglichkeiten bewerten. Musteranfragen sind ebenfalls willkommen, damit Sie die Materialeignung mit realen Testdaten validieren können.
Folge uns :


-- Updates mit den neuesten Themen erhalten
 Email
 Deutsch
 English
 français
 русский
 italiano
 español
 português
 العربية
 日本語
 한국의
 中文