neuer Blog
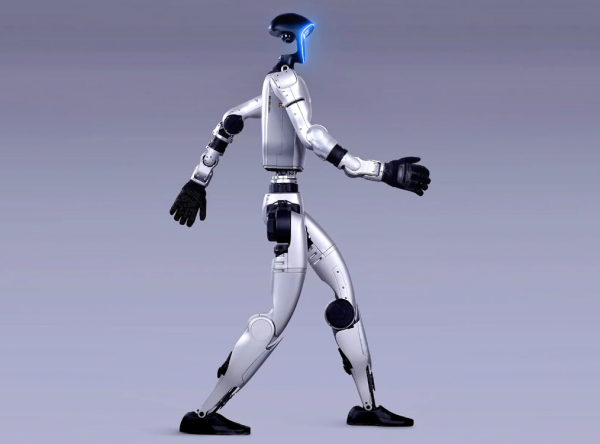
Ein humanoider Roboter kann Hunderte von Struktur- und Getriebekomponenten enthalten. In der gesamten Branche treten immer wieder zwei Fehler bei der Materialauswahl auf – und beide können kostspielig sein:
Einsparungen bei Spezialmaterialien, wenn diese tatsächlich benötigt werden
—Zum Beispiel kann die Verwendung von PA66-GF30 für eine Halterung in der Nähe eines Motors bei längerer Einwirkung hoher Temperaturen zu Kriechverformung, Maßänderungen und Positionsdrift führen.
Verwendung von Spezialmaterialien, wo sie eigentlich nicht erforderlich sind
—Zum Beispiel die Verwendung von PEEK für ein nicht tragendes Gehäuse. Die Materialleistung ist für die Anwendung überdimensioniert, während die Stücklistenkosten drastisch steigen können.
PPA (Polyphthalamid), allgemein bekannt als Hochtemperatur-Nylon, liegt genau zwischen diesen beiden Extremen. Es ist weder einfach nur „teureres Nylon“ noch „billigeres PEEK“. Es hat seine eigene, klar definierte Position bei der Materialauswahl.
Dieser Artikel erläutert genau, wo PPA passt: Welche Komponenten für PPA geeignet sind, wo seine Verwendung eine Überdimensionierung darstellen würde sowie sein Verarbeitungsfenster und die wichtigsten Validierungsanforderungen.
PPA ist ein teilaromatisches Polyamid. Im Gegensatz zu herkömmlichen Nylonsorten wie PA6 und PA66, die überwiegend aliphatische Molekülketten aufweisen, enthält PPA aromatische Disäuresegmente wie Terephthalsäure und Isophthalsäure.
Die starren Benzolringe und die geringere Dichte polarer Gruppen führen zu drei gleichzeitigen Veränderungen:
| Eigenschaft | PA66 | PPA-LGF | Trend |
|---|---|---|---|
| Schmelzpunkt | Etwa 260 °C | 320–350 °C | Deutlich höher |
| Langzeitgebrauchstemperatur | Ca. 100–120 °C | 150–180 °C | Um 30–50 °C erhöht |
| HDT (1,82 MPa) | Ca. 240–250 °C | 308 °C | Erhöht |
| Gleichgewichts-Wasseraufnahme (23 °C / 50 % rF) | Ca. 2 % | Ca. 0,3 % | Auf etwa 1/4 reduziert |
| Feuchtigkeitsgehalt vor der Verarbeitung | ≤0,20 % | ≤0,01 % | Viel strengere Anforderung |
Basierend auf den Betriebsbedingungen bietet PPA vier wichtige hochwertige Anwendungsbereiche:
Die Dauerbetriebstemperatur in der Umgebung von Motoren liegt typischerweise im Bereich von 80–120 °C. Herkömmliche verstärkte Nylons können bei langfristigem Betrieb in diesem Temperaturbereich Kriechen und Maßabweichungen aufweisen, während die Positioniergenauigkeit von Sensorhalterungen die Kalibrierungsergebnisse direkt beeinflusst.
Mit seiner hohen HDT und geringen Wasseraufnahme ist PPA eine geeignete Materialwahl für diese Anwendungen.
Eine der etabliertesten Anwendungen für PPA sind SMT-Steckverbinder. Das Material muss bleifreiem Reflow-Löten standhalten, bei dem Spitzentemperaturen von etwa 260 °C erreicht werden können, ohne Blasenbildung oder Verformung. Nach dem Löten muss es zudem einen stabilen Kontaktabstand in feuchten Umgebungen beibehalten.
Die gleichen Anforderungen gelten für Steckverbinder, Hochspannungssteckverbinder und Leiterplatten-Stützkomponenten innerhalb des elektronischen Steuerungsfachs eines Roboters.
Dies war in den letzten Jahren einer der am schnellsten wachsenden Anwendungsbereiche für PPA.Langglasfaserverstärktes PPA kann Zugfestigkeitswerte von über 240 MPa erreichen, bei einer Dichte von etwa 1.56 g/cm³, was es basierend auf dem Dichtevergleich etwa 40 % leichter als Aluminium macht.
Der entscheidende Wert ist nicht einfach die absolute Festigkeit, sondern die Kette von Vorteilen, die sich aus der Gewichtsreduzierung und der damit verbundenen geringeren Belastung des Motors ergibt.
Finger-Aktuatoren haben typischerweise kurze Hübe, hohe Hubfrequenzen und enge Spielanforderungen. Dies stellt gleichzeitige Anforderungen an Verschleißfestigkeit und Maßhaltigkeit.
Für diese Komponenten sollte die Materialauswahl die Maßhaltigkeit nach wiederholten Hubzyklen als wichtigstes Bewertungskriterium heranziehen, anstatt sich ausschließlich auf die anfänglichen Materialeigenschaften zu verlassen.
Hier wird PPA am leichtesten falsch eingesetzt. Verstärktes PPA bietet hohe Festigkeit und Steifigkeit, besitzt jedoch keine inhärenten selbstschmierenden Eigenschaften. Seine Verschleißfestigkeit und sein Reibungskoeffizient sind im Allgemeinen weniger günstig als die von PEEK oder POM.
Wenn PPA für Reibpaarungen innerhalb eines Gelenks gewählt wird – wie etwa bei Lagern, Zahnrad-Eingriffsflächen oder Buchsen –, nur unter der Annahme, dass „die Festigkeit ausreicht“, können Verschleiß und Spielzunahme relativ schnell auftreten.
Reibungsschnittstellen sind besser mit PEEK- oder PEEK+PTFE-Systemen bedient, während POM für leicht belastete, geräuscharme Komponenten in Betracht gezogen werden kann. PPA gehört in tragende Strukturen, nicht an die Reibungsschnittstelle.
PPA hat eine deutlich geringere Wasseraufnahme als PA66, ist aber nicht feuchtigkeitsbeständig. Eine Wasseraufnahme von 0,3–0,5 % entspricht einer Maßänderung von etwa 0,15–0,25 mm über eine Spannweite von 50 mm (technische Schätzung, unter Annahme einer proportionalen Maßänderung).
Für Anwendungen wie Gelenk-Passungskomponenten und Zahnrad-Achsabstände kann dieses Maß an Dimensionsänderung ausreichen, um das verfügbare Montagespiel aufzuzehren.
Die Preisspanne zwischen PEEK und PPA kann das Mehrfache betragen. Die kostensparende Logik der gestuften Materialauswahl besteht darin, PEEK für Anwendungen zu reservieren, bei denen es wirklich notwendig ist, anstatt es flächendeckend zu ersetzen.
PPA hat ein deutlich engeres Verarbeitungsfenster als PA66. Selbst bei gleicher Sorte können unterschiedliche Verarbeitungsbedingungen zu Teilen mit signifikant unterschiedlicher Leistung führen.
| Prozess | Kontrollrichtung | Konsequenzen bei mangelhafter Kontrolle |
|---|---|---|
| Trocknung | Eine Trocknung durch Entfeuchtung ist unerlässlich. Der Feuchtigkeitsgehalt muss auf ein sehr niedriges Niveau reduziert werden, deutlich strenger als bei PA66, mit einem Taupunkt um −40°C. | Hydrolytischer Kettenabbau bei hohen Temperaturen → spröde Teile, Schlieren und Blasen |
| Schmelztemperatur | Höher als bei herkömmlichem Nylon; gemäß dem spezifischen Materialsystem einstellen und die empfohlene Obergrenze nicht überschreiten. | Zu niedrig → unzureichende Plastifizierung; zu hoch → thermo-oxidativer Abbau und Verfärbung |
| Verweilzeit | So kurz wie möglich halten, mit Kontrolle im Minutenbereich. | Molekulargewichtsreduzierung und schwarze Punkte |
| Werkzeugtemperatur | Eine hohe Werkzeugtemperatur ist eine Voraussetzung, insbesondere für Präzisionsbauteile. | Niedrige Werkzeugtemperatur → unzureichende Kristallinität → Nachschwindung, Verzug, Maßabweichungen und schlechter Oberflächenglanz |
| Nachdruck | Halten Sie sich je nach Wandstärke im geeigneten mittleren Bereich und vermeiden Sie ein Überfüllen. | Zu hoch → Eigenspannung; zu niedrig → Einfallstellen und Hohlräume |
| Tempern | Ein spannungsabbauendes Tempern nach dem Formen wird für Präzisionsbauteile empfohlen. | Restinnenspannung → allmähliche Verformung nach der Montage |
| Mahlgut | Kontrollieren Sie den Mahlgutanteil und trocknen Sie das Material vor der Verarbeitung gründlich nach. | Kumulative Reduzierung des Molekulargewichts; nicht empfohlen für sicherheitskritische Bauteile |
Bei teilkristallinen Materialien wird die Kristallinität stark von der Werkzeugtemperatur beeinflusst. Ein bei zu niedriger Werkzeugtemperatur gespritztes Teil sieht nach der Entformung möglicherweise gut aus, aber seine Abmessungen können sich nach der Montage weiter verändern.
Viele Beschwerden über "PPA-Dimensionsinstabilität" stammen tatsächlich von einer unzureichenden Werkzeugtemperatur und nicht von Schwankungen der Materialcharge.
Nach einer Glasfaser- oder Kohlenstofffaserverstärkung, kann der Unterschied in der Schwindung zwischen Fließrichtung und Querrichtung erheblich werden. Die Faserausrichtung wird zudem durch die Anschnittposition und die Scherrate beeinflusst.
Für diese Bauteile sollte eine Mold-Flow-Analyse durchgeführt und eine entsprechende Schwindungskompensation in die Werkzeugkonstruktion integriert werden.Das bloße Anpassen der Spritzgießparameter reicht möglicherweise nicht aus, um das Teil wieder innerhalb der Toleranz zu fertigen.
Folge uns :


-- Updates mit den neuesten Themen erhalten
 Email
 Deutsch
 English
 français
 русский
 italiano
 español
 português
 العربية
 日本語
 한국의
 中文